Чем заменить плазму и гильотину: лазерные технологии в заготовительном производстве
Спор о замене плазмы на лазер обычно идёт вокруг толщины реза, хотя решает его другое — что именно режет цех каждый день. Если основной объём составляет лист от 1 до 6 мм, лазер даёт деталь без последующей обработки, и это меняет экономику всего участка. Если половина заказов приходится на лист 20 мм и толще, плазменная установка останется в цехе в любом случае, и покупка лазера станет не заменой, а дополнением.
Где проходит граница между технологиями
Гильотина
Режет только по прямой, зато быстро и дёшево. Для роспуска листа на полосы и карты ничего эффективнее нет. Как только в детали появляется отверстие, паз или непрямой контур, гильотина передаёт заготовку дальше: на сверлильный, на координатно-пробивной пресс, на плазму. Каждая передача — это перемещение, ожидание, повторное базирование и накопление отклонений.
Плазменная резка
Берёт толстый металл, стоит заметно дешевле лазера и неприхотлива к состоянию поверхности: ржавчина и окалина ей почти не мешают. Расплата — ширина реза в пределах миллиметра и больше, конусность кромки, зона термического влияния в несколько миллиметров и грат, который нужно снимать. Мелкие отверстия плазма режет плохо: диаметр меньше толщины листа получается с заметным конусом или вовсе не выходит.
Лазерная резка
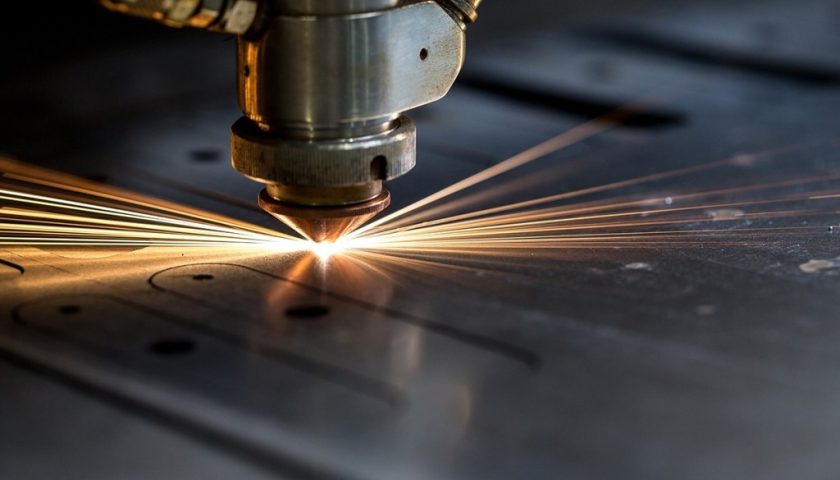
Ширина реза в десятые доли миллиметра, кромка почти перпендикулярная, зона термического влияния узкая. Отверстие диаметром, равным толщине листа, режется уверенно. Деталь выходит готовой к сварке или покраске без зачистки, детали в раскрое размещаются плотнее, и расход листа снижается. На тонком листе скорость выше плазменной в разы. С ростом толщины преимущество сходит на нет: на 20–25 мм и выше по производительности плазма впереди, а по стоимости реза — тем более.
Отсюда простое правило при подборе оборудования: чем тоньше металл и чем сложнее контур, тем больше оснований ставить лазерные станки по металлу. Чем толще лист и проще деталь, тем дольше окупается замена.
Чем режут: кислород, азот, воздух
Газ влияет на скорость, кромку и себестоимость сильнее, чем кажется при выборе станка.
Кислород применяют на конструкционной стали. Он поддерживает экзотермическую реакцию, и часть энергии реза даёт сам металл — толщина при той же мощности получается заметно больше. Минус в том, что кромка покрывается оксидным слоем. Под порошковую окраску его обычно снимают, под сварку тоже.
Азот режет без окисления. Кромка светлая, готовая под покраску и сварку, и для нержавеющей стали это единственный разумный вариант: с кислородом она теряет коррозионную стойкость в зоне реза. Платить приходится расходом: азот подаётся под высоким давлением, и при постоянной работе по нержавейке затраты на него сопоставимы с затратами на электроэнергию. Отсюда вопрос, который задают до покупки станка, а не после: баллоны, криогенная ёмкость с газификатором или собственный генератор азота. Генератор требует вложений и компрессорной, зато снимает зависимость от поставок.
Сжатый воздух дешевле всего и подходит для тонкой стали и алюминия, где требования к кромке умеренные. Воздух должен быть осушен и очищен от масла, иначе страдает и кромка, и оптика.
Что придётся подготовить в цехе
Источник на 1,5–6 кВт — это трёхфазное питание, и к мощности самого источника добавляются чиллер, система удаления дыма и компрессор. Выделенную мощность на объекте проверяют до заказа станка: увеличение лимита нередко занимает больше времени, чем изготовление и поставка оборудования.
Источник охлаждается водяным чиллером, и температура в помещении должна держаться в заданном диапазоне круглый год. В неотапливаемом цехе контур без незамерзающей жидкости разрывает при первом морозе, а летом при перегреве чиллер уходит в защиту и останавливает работу в середине смены.
Вытяжка нужна локальная, с фильтрацией, а не только общецеховая вентиляция. При резке оцинковки и окрашенного металла в аэрозоль уходят соединения цинка и продукты разложения покрытий.
Площадь считают не по габариту станка. К столу добавляется зона подачи листа, место под складирование карт и готовых деталей, проход вокруг корпуса для обслуживания. Станок с зоной обработки 1500×3000 мм на практике занимает участок примерно вдвое большей площади.
Люди и программы
Станок без подготовленного раскроя простаивает. Кто-то должен готовить управляющие программы: раскладывать детали по листу, выбирать последовательность реза, назначать подводы и перемычки, подбирать режимы под марку и толщину. На предприятии, где раньше резали на плазме по готовым контурам, такого человека обычно нет, и первые недели после запуска уходят на обучение, а не на выпуск.
Второй вопрос — откуда берутся контуры. Если конструкторская документация ведётся в бумажном виде или в чертежах без корректной геометрии, перед запуском придётся восстанавливать контуры деталей в электронном виде. Этот объём работ обычно не закладывают в проект, и он съедает срок выхода на плановую загрузку.
Как посчитать переход
Расчёт строят на фактических данных цеха за последние шесть-двенадцать месяцев, а не на паспортной производительности станка.
- Распределение раскроя по толщинам и маркам металла. Какая доля объёма приходится на лист до 6 мм, какая на 6–12 мм, какая на 12 мм и выше.
- Сумма, уплаченная за резку на стороне, и сроки, в которые эти заказы выполнялись. Отдельно — случаи срыва сроков по вине подрядчика и их последствия.
- Трудоёмкость зачистки грата и снятия окалины после плазмы в нормо-часах. Эта операция после лазера в большинстве случаев исчезает, и экономия здесь часто превышает экономию на самом резе.
- Фактический коэффициент использования металла. Плотная раскладка на лазере обычно даёт прибавку в несколько процентов, и при больших объёмах закупки листа это заметная сумма.
- Расходы на газ по выбранной схеме снабжения, электроэнергию и расходные элементы: защитные стёкла, сопла, керамику.
Если по итогам расчёта собственная резка выходит дороже заказной, но подрядчик регулярно срывает сроки, станок считают как способ управлять сроками, а не как экономию. Это честная постановка вопроса, и решение по ней принимается иначе.
Проверка до покупки
Паспортные толщины указывают для идеальных условий: чистый металл, оптимальный газ, новая оптика. Реальную картину даёт только тест на своих материалах.
Привезите поставщику лист тех марок и толщин, с которыми работаете, включая прокат с окалиной и оцинковку. На резе оцените перпендикулярность кромки, ширину реза, наличие грата снизу и состояние поверхности. Спросите, с каким газом и под каким давлением выполнен рез, и запросите таблицу режимов для ваших марок. По тому, как поставщик объясняет подобранные режимы, видно, сможет ли он потом консультировать ваших технологов.
Отдельно проверьте алюминий, медь и латунь, если они есть в номенклатуре. Эти металлы сильно отражают излучение, часть энергии возвращается в оптику, и источник должен иметь защиту от обратного отражения. Толщины, достижимые на конструкционной стали, к ним не применимы.
Простой и сервис
На участке с одним станком поломка останавливает всю заготовку. Поэтому до покупки выясняют, где находится сервисный центр, за какое время приезжает инженер, какие узлы лежат на складе поставщика прямо сейчас и предоставляется ли подменное оборудование. Источник или управляющая плата, заказанные после поломки у зарубежного производителя, едут неделями.
ООО «ЛазеронБел» поставляет лазерные станки для резки, сварки и маркировки металла, даёт гарантию 24 месяца на станок и источник, при гарантийном случае предоставляет подменный станок за три рабочих дня, выполняет пусконаладку и обучение операторов. Сервисный центр находится в Барановичах, доставка по Беларуси. Оборудование можно протестировать на своих образцах до покупки, для юридических лиц доступны безналичный расчёт с НДС, рассрочка и лизинг.
Порядок действий
- Соберите распределение раскроя по толщинам и маркам за последние полгода.
- Посчитайте затраты на заказную резку и трудоёмкость зачистки после плазмы.
- Определите схему снабжения газом под свои материалы: кислород, азот или воздух.
- Проверьте выделенную электрическую мощность и температурный режим помещения.
- Решите, кто будет готовить управляющие программы, и заложите время на обучение.
- Проведите тест на своих образцах и запросите таблицу режимов.
- Сравните сроки сервиса, наличие запчастей и условия подмены.
Comments are closed.